| Quantidade mínima: | 1 |
| Preço: | USD2000-USD10000/SET |
| Embalagem Padrão: | Com filme e caixa regulares |
| Período de entrega: | 15 dias após o depósito |
| Método de pagamento: | T/T |
| Capacidade de fornecimento: | 500 conjuntos/mês |
Linha automática de preparação de superfície para pré-brasagem
Para radiadores de toalha e conjuntos de tubos de aço
![]()
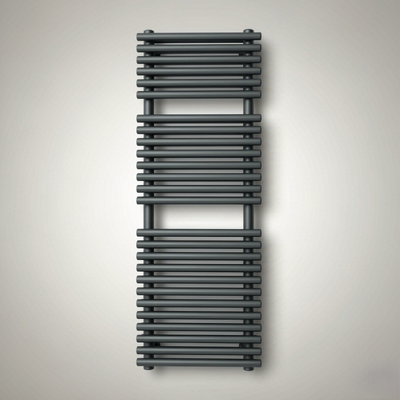
Toalheiro modelo 1200 × 500 mm — produto processado nesta linha
Trata-se de uma linha completa e automática de preparação de superfície para toalheiros de aço, instalada a montante do forno de brasagem. Ele remove óleo, ferrugem e carepa de laminação dos elementos de aço – coletores e tubos – antes da aplicação da pasta de brasagem e da brasagem do radiador.
Ao contrário de uma linha de pintura a pó, este sistema não realiza pintura. Sua finalidade é fornecer uma superfície quimicamente limpa, totalmente seca e livre de cloretos, de modo que o metal de adição da brasagem molhe completamente o metal base e a junta fique livre de porosidade.
Decisão chave de projeto – os elementos são tratados antes da montagem
A linha processa os elementos individuais (2 coletores semi-ovais + 26 tubos redondos por radiador) em vez do radiador montado. Isso traz três vantagens:
·Linha muito mais curta — a secção transversal do túnel é definida por um elemento e não por um conjunto de 1200 mm;
·Maior eficiência de limpeza — as soluções atingem todas as superfícies, inclusive o interior de perfis vazados;
·Tempos de permanência flexíveis – tubos (ferrugem leve) e coletores (ferrugem moderada a forte) podem receber diferentes tempos de tratamento na mesma linha.
Configuração de linha típica
Linha de imersão automática do cesto de elevação. Os elementos são carregados em cestos e um guincho suspenso programável transfere cada cesto através da sequência do tanque, dando a cada cesto seu próprio tempo de permanência em cada estágio.
Os valores abaixo referem-se ao projeto de referência (100 radiadores/hora). Cada valor é projetado sob encomenda.
|
Parâmetro |
Especificação |
|
Produto |
Toalheiro modelo 1200 × 500 mm (outros tamanhos sob consulta) |
|
Peça de trabalho |
Elementos de aço: coletores semi-ovais 40 × 30 mm, tubos redondos Ø25 mm |
|
Material |
Aço S235JR, espessura de parede de 2,0 mm |
|
Máx. comprimento do elemento |
1.800 milímetros |
|
Elementos por radiador |
2 coletores + 26 tubos = 28 peças (+ 4 tampas) |
|
Peso por radiador |
19,6kg |
|
Capacidade |
100 radiadores/hora = 200 coletores + 2.600 tubos = 2.800 elementos/hora |
|
Produção de aço |
Aprox. 1,96 t/hora |
|
Tipo de linha |
Linha de imersão automática da cesta de elevação |
|
Tamanho interno do tanque |
Aprox. 2.200 × 1.100 × 800 mm (aprox. 1,6 m³ de solução) |
|
Capacidade da cesta |
10 radiadores por cesto (280 elementos, aprox. 196 kg) |
|
Fonte de aquecimento |
Gás elétrico ou natural (ambas as opções disponíveis) |
|
Potência instalada |
Aprox. 200 kW (totalmente elétrico) / aprox. 105 kW + 12 m³/h de gás natural |
|
Tensão |
Projetado para 400 V / 50 Hz trifásico (outros padrões sob consulta) |
|
Controlar |
PLC + HMI touchscreen, sequenciamento automático de elevação, armazenamento de receitas |
|
Material do tanque |
PP/FRP para estágios ácidos; em aço inoxidável para estágios alcalinos |
|
Permutador de calor |
PTFE ou grafite para ácido clorídrico; em aço inoxidável para ácido fosfórico |
|
Escape |
Extração de névoa ácida com purificador |
|
Efluente |
Estação de neutralização (fornecida ou preparada pelo cliente) |
![]()
Fluxo do processo: desengorduramento → enxágue → decapagem → enxágue → neutralização → enxágue DI → secagem → brasagem
|
# |
Estágio |
Método |
Temperatura |
Tempo de permanência |
Propósito |
|
1 |
Desengordurante |
Imersão |
40–60°C |
3–5 minutos |
Remove óleo de desenho, graxa e sujeira de loja |
|
2 |
Enxaguar 1 |
Imersão |
Ambiente |
1 minuto |
Remove resíduos alcalinos antes da fase ácida |
|
3 |
Decapagem |
Imersão |
25–40°C |
3–8 minutos |
Dissolve ferrugem e carepa; conjunto de permanência por tipo de elemento |
|
4 |
Enxaguar 2 |
Imersão, contrafluxo |
Ambiente |
1 minuto |
Remove resíduos de ácido |
|
5 |
Neutralizante |
Imersão |
40ºC |
1–2 minutos |
Enxágue alcalino suave; remove resíduos de cloreto, evita ferrugem instantânea |
|
6 |
Enxágue final DI |
Imersão |
Ambiente |
1 minuto |
Água deionizada; condutividade monitorada on-line |
|
7 |
Gotejamento + faca de ar |
Ventilador |
Ambiente |
2–3 minutos |
Remove água em massa; reduz a energia de secagem em aprox. 30% |
|
8 |
Secagem |
Forno de ar quente |
100–130°C |
10–15 minutos |
Secagem completa – nenhuma água pode entrar no forno de brasagem |
Após a linha: a pasta de brasagem é aplicada imediatamente, em seguida o conjunto entra no forno de brasagem.
·O óleo deixado na superfície bloqueia a molhagem do metal de adição – o desengorduramento não é opcional;
·Os resíduos de cloreto da decapagem clorídrica devem ser totalmente removidos ou a junta ficará defeituosa;
·A água presa dentro dos tubos ou coletores transforma-se em vapor dentro do forno de brasagem e causa porosidade - razão pela qual as zonas de gotejamento e a secagem completa são projetadas e não adicionadas posteriormente;
·O aço descoberto pode enferrujar em poucas horas, portanto a secagem deve ser completa e a pasta aplicada logo após a linha.
|
|
|
Repartição dos elementos | Cesta com inclinação
Detalhamento do elemento (modelo 1200 × 500)
|
Elemento |
Especificação |
Quantidade por radiador |
Peso unitário |
|
Coletor |
Semi-oval 40 × 30 mm, comprimento 1.200 mm (até 1.800 mm) |
2 |
2,25kg |
|
Tubo |
Redondo Ø25 mm, comprimento 470 mm, disposto 5/9/12 |
26 |
0,58kg |
|
Tampa final |
Ø10 × 24 mm |
4 |
- |
|
Total |
Aço S235JR, 2,0 mm |
28 + 4 |
19,6kg |
Design de cesta e rack
·Os elementos são colocados em cestos e não pendurados verticalmente. Com 1.800 mm, um tanque vertical precisaria ter cerca de 2,4 m de profundidade; uma cesta plana precisa apenas de cerca de 0,8 m.
·Os cestos seguram os elementos num ângulo de aproximadamente 10–15° para que a solução entre e drene completamente dos perfis ocos.
·A oscilação e a circulação do tanque podem ser adicionadas para renovar a solução dentro dos coletores - é isso que realmente remove a ferrugem do interior, e não aumenta o tempo de imersão.
·Diferentes cestos podem receber diferentes tempos de permanência pelo programa de elevação, de modo que os tubos e coletores sejam tratados exatamente pelo tempo necessário.
![]()
Linha de imersão automática do cesto de içamento – sequência de tanque com guincho suspenso e forno de secagem final
Princípios de layout aplicados
·Fluxo de material unidirecional – carga em uma extremidade, descarga na outra, sem retrocesso;
·As zonas de isolamento entre os estágios químicos evitam a contaminação cruzada: o alcalino transportado para o tanque de ácido o neutraliza, o ácido transportado para um tanque de enxágue causa ferrugem instantânea;
·Enxágue em contrafluxo — a água doce entra no enxágue final e transborda para trás, reduzindo o consumo de água para aproximadamente 0,8–1,5 m³/h;
·Layouts retos, em forma de U ou em L disponíveis para se adequar à área útil disponível;
·Acesso para manutenção, passarelas de PRFV e portas de inspeção projetadas em cada tanque.
Utilitários necessários (projeto de referência)
|
Utilitário |
Exigência |
|
Energia elétrica |
Aprox. 200 kW instalados (totalmente elétrico) ou aprox. 105 kW com secador a gás |
|
Gás natural |
Aprox. 12 m³/h (opção de forno de secagem a gás) |
|
Maquiagem de água |
0,8–1,5 m³/h, enxágue em contrafluxo |
|
Água deionizada |
Aprox. 0,3 m³/h para o enxágue final |
|
Ar comprimido |
6–8 bar, somente instrumentação (a faca de ar usa um soprador, não ar comprimido) |
|
Escape |
Extração de névoa ácida para purificador |
|
Efluente |
Neutralização de licor de decapagem gasto e água de enxágue |
|
Altura clara |
Aprox. Mínimo de 4,5 m para a linha de elevação |
![]()
Elementos de aço antes e depois do tratamento de pré-brasagem – ferrugem removida, metal brilhante exposto
|
Aspecto |
Resultado |
|
Condição da superfície |
Livre de óleo, ferrugem, carepa de laminação e resíduos de cloreto |
|
Cavidades internas |
Atingido e drenado por design — inclinação do cesto e circulação opcional |
|
Secagem |
Completo; nenhuma água presa entrando no forno de brasagem |
|
Controle de enxágue final |
Monitoramento de condutividade online com limite de alarme |
|
Flexibilidade |
Tempos de permanência separados para tubos e coletores; ajustável ao nível de ferrugem recebido |
|
Química |
Funciona com produtos químicos fornecidos localmente pelo cliente ou produtos químicos CoatTech equivalentes |
|
Item |
Detalhe |
|
Cliente |
Um fabricante líder de tubos e perfis de aço na Argélia |
|
Indústria |
Produção de tubos de aço, fabricação de toalheiros |
|
Localização |
Boudouaou, Argélia |
|
Aplicativo |
Preparação de superfície de coletores e tubos antes da brasagem |
|
Capacidade |
100 radiadores por hora |
|
Escopo |
Projeto de processo, fornecimento de equipamentos, layout, suporte de comissionamento |
|
Status |
Estágio de proposta de engenharia |
Nota para publicação: confirme com o cliente antes de publicar o nome da empresa. Se a aprovação não for obtida, use o texto acima.
·Tratamento dos elementos antes da montagem, para encurtar a linha e aumentar a eficiência da limpeza;
·Diferentes tempos de permanência para tubos levemente enferrujados e coletores muito enferrujados;
·Racks ou cestos que permitem que a solução chegue e escoe do interior dos perfis vazados;
·Monitoramento da condutividade do enxágue final com limite definido, antes da aplicação da pasta de brasagem;
·A opção de imersão manteve-se na oferta para a etapa de decapagem.
|
Vantagem |
Descrição |
|
Processo primeiro, equipamento depois |
Dimensionamos a linha com base na química e no nível de ferrugem, não em um catálogo |
|
Construção resistente à corrosão |
Tanques em PP/FRP e trocadores de calor em PTFE ou grafite para ácido clorídrico; SUS304 / SUS316 para estágios alcalinos e fosfóricos |
|
Projeto de secagem completo |
Sopro da faca de ar antes do secador, reduzindo a energia de secagem em cerca de 30% |
|
Qualidade de enxágue rastreável |
Enxágue em contrafluxo com monitoramento on-line de condutividade no enxágue final |
|
Controle de linha flexível |
Tempos de permanência por cesto programados pela talha — diferentes receitas para diferentes elementos ou níveis de ferrugem |
|
Compatível com química local |
Projetado para funcionar com produtos químicos já disponíveis no mercado do cliente |
|
Opções de energia |
Aquecimento elétrico ou a gás natural, cotados lado a lado para que você possa comparar o custo operacional |
|
Experiência de exportação |
Projetos entregues em África, Médio Oriente, Europa e Ásia; Documentação CE e arquivos técnicos em francês disponíveis |
|
Condições de pagamento |
Cartas de crédito irrevogáveis aceitas para projetos africanos |
O mesmo conceito de linha é usado para qualquer conjunto de aço que seja brasado, soldado ou revestido e necessite previamente de uma superfície quimicamente limpa:
·Radiadores de toalhas e radiadores de aquecimento — coletores, tubos e coletores antes da brasagem;
·Conjuntos de tubos de aço — estruturas de móveis, trocadores de calor, serpentinas condensadoras;
·Componentes automotivos e HVAC — conjuntos de tubos e coletores antes da brasagem;
·Fabricações gerais de aço – como estágio de pré-tratamento antes do revestimento em pó ou pintura líquida.
P: Esta é uma linha de pintura a pó?
Não. É uma linha de preparação de superfície pré-brasagem. Limpa e seca os elementos de aço; nenhum pó ou tinta é aplicado. Se você também precisar de uma linha de pintura a pó após a brasagem, nós a projetamos e fornecemos como uma linha separada.
P: Túnel de pulverização ou tanques de imersão – o que você recomenda?
Para esta aplicação recomendamos imersão. A ferrugem intensa nos coletores precisa de minutos de contato, e o interior dos perfis ocos deve ser umedecido – a pulverização não pode fazer nada de maneira confiável. Podemos citar uma versão em spray para comparação.
P: Imersão significa imersão eletrolítica?
Não. Queremos dizer imersão química simples sem corrente elétrica. A imersão eletrolítica precisa de retificador e eletrodos, custa significativamente mais e não a recomendamos como projeto básico.
P: Os tubos e coletores podem ter tempos de tratamento diferentes?
Sim. Esse é um recurso padrão de uma linha de elevação – o programa atribui um tempo de permanência para cada cesta, de forma que os tubos e coletores sejam tratados exatamente pelo tempo necessário.
P: Como você evita que a ferrugem permaneça dentro dos coletores?
Os cestos mantêm os elementos em ângulo para que a solução entre e escoe, e oferecemos circulação do tanque e oscilação do cesto para renovar a solução no interior do perfil. Uma imersão mais longa por si só não resolve.
P: Qual ácido devemos usar – clorídrico ou fosfórico?
Ambos funcionam. Com ácido clorídrico os tanques devem ser de PP ou FRP e os trocadores de calor PTFE ou grafite – não pode ser utilizado aço inoxidável. O ácido fosfórico permite tanques de aço inoxidável e deixa uma leve película antiferrugem. Faremos um orçamento de acordo com sua preferência.
P: De quais utilitários a linha precisa?
Para o projeto de referência: aproximadamente 200 kW de potência instalada (ou cerca de 105 kW com um secador a gás mais cerca de 12 m³/h de gás natural), 0,8–1,5 m³/h de água de reposição, água deionizada para o enxágue final, 6–8 bar de ar comprimido para instrumentação e extração de névoa ácida com um purificador.
P: A linha pode funcionar com produtos químicos que já compramos localmente?
Sim. Projetamos a linha em torno de seus produtos e parâmetros existentes. Também podemos fornecer produtos químicos equivalentes, se preferir.
P: Vocês fornecem o purificador de fumos e a neutralização de efluentes?
Ambos estão disponíveis. Nós os forneceremos, se necessário, ou projetaremos os pontos de conexão e deixaremos que seu empreiteiro local os construa – conforme sua preferência.
P: Qual é o prazo de entrega?
Normalmente de 8 a 14 semanas desde o pedido até a entrega, dependendo da configuração, além da instalação e comissionamento. Iremos indicar um cronograma firme com a cotação.
P: Vocês fornecem instalação e treinamento?
Sim. Fornecemos supervisão de instalação, comissionamento e treinamento de operadores, e podemos cotar como item separado ou incluído no pacote.
![]()
![]()